কাজের নীতি
1। আনকোলিং এবং স্ট্রিপ খাওয়ানো
উদ্দেশ্য: মিল লাইনে ধারাবাহিকভাবে কাঁচামাল সরবরাহ করা।
সরঞ্জাম:
ডেকোইলার/আনকোলার: ধাতব কয়েলটি ধরে রাখে এবং এটি উন্মুক্ত করতে দেয়।
চিমটি রোল এবং ফিডার: লাইনে স্ট্রিপের খাওয়ানোর গতি এবং দিক নিয়ন্ত্রণ করে।
লুপিং পিট বা জমে: কয়েল চেঞ্জওভারের সময় অবিচ্ছিন্ন অপারেশনের অনুমতি দেওয়ার জন্য অতিরিক্ত স্ট্রিপ সঞ্চয় করে (উচ্চ -} গতি লাইনের জন্য গুরুত্বপূর্ণ)।
2। সমতলকরণ / সমতলকরণ
উদ্দেশ্য: যে কোনও কয়েল বক্রতা (কয়েল সেট) সরান এবং স্ট্রিপটি ফ্ল্যাট করুন।
সরঞ্জাম:
সমতলকরণ রোলার: বেশ কয়েকটি রোলার উপাদান সোজা করার জন্য উত্তেজনা এবং চাপ প্রয়োগ করে।
গুরুত্বপূর্ণ কেন?: ফ্ল্যাট স্ট্রিপ অভিন্ন গঠন এবং ld ালাই নিশ্চিত করে।
3। এজ ট্রিমিং এবং এজ মিলিং (al চ্ছিক)
উদ্দেশ্য: অসম স্ট্রিপ প্রান্তগুলি ট্রিম করুন বা ওয়েল্ডিং পৃষ্ঠগুলি প্রস্তুত করুন।
পদ্ধতি:
ছুরি কাটাট্রিম প্রস্থ।
এজ মিলারমেশিনগুলি প্রান্তগুলি (টিআইজি বা লেজার ওয়েল্ডিং টিউবগুলির জন্য)।
4। বিভাগ গঠন
ফাংশন: ধীরে ধীরে ফ্ল্যাট স্ট্রিপটি একটি বৃত্তাকার নলটিতে বাঁকুন।
সরঞ্জাম: স্ট্যান্ডগুলি গঠন (টিউব আকার এবং উপাদানের উপর নির্ভর করে 6-16 পাসে রোলার গঠন)।
কৌশল গঠন:
বৃত্তাকার গঠন(প্রচলিত): বৃত্তাকার আকারটি প্রথমে অর্জিত হয়।
ডাব্লু - ফর্মিং / এফএফ ফর্মিং (নমনীয় গঠন): প্রাক - আধুনিক মিলগুলিতে ব্যবহৃত প্রতিসম চাপের জন্য উভয় প্রান্তকে প্রথম দিকে বাঁকানো।
স্কোয়ার/আয়তক্ষেত্রাকার টিউবগুলির জন্য বিশেষ গঠন:
প্রথমে রাউন্ড গঠিত, তারপরে একটি "তুর্কের মাথা" বা পুনরায় আকার দেওয়ার মিলে পুনরায় আকার দেওয়া।
5 .. ওয়েল্ডিং বিভাগ
উদ্দেশ্য: দুটি স্ট্রিপ প্রান্তকে একটি অবিচ্ছিন্ন ld ালাইযুক্ত সিমে ফিউজ করুন।
ওয়েল্ডিং পদ্ধতি:
| পদ্ধতি | বৈশিষ্ট্য | আবেদন |
|---|---|---|
| উচ্চ - ফ্রিকোয়েন্সি ইনডাকশন (এইচএফআই) | কোনও যোগাযোগ নেই, দ্রুত, দক্ষ | কার্বন ইস্পাত টিউবগুলির জন্য সবচেয়ে সাধারণ |
| উচ্চ - ফ্রিকোয়েন্সি যোগাযোগ | বর্তমান বিতরণের জন্য যোগাযোগের প্রোব ব্যবহার করে | কম সাধারণ |
| টিগ ওয়েল্ডিং | যথার্থ ওয়েল্ড, ধীর, পাতলা/বিশেষ টিউবগুলির জন্য | স্টেইনলেস স্টিল, মেডিকেল টিউব |
| লেজার ওয়েল্ডিং | উচ্চ নির্ভুলতা, ন্যূনতম হ্যাজ | মহাকাশ, স্বয়ংচালিত |
| প্লাজমা ওয়েল্ডিং | গভীর অনুপ্রবেশ | ঘন প্রাচীর বা বিশেষ অ্যালো |
ওয়েল্ড চাপ রোলস: একটি শক্ত ওয়েল্ড জয়েন্ট তৈরি করতে উত্তপ্ত প্রান্তগুলি চেপে নিন।
কুলিং: ওয়েল্ডিংয়ের পরে তাত্ক্ষণিক জল শীতল।
6 .. পুঁতি অপসারণ (al চ্ছিক)
অভ্যন্তরীণ/বাহ্যিক স্কার্ফিং সরঞ্জামওয়েল্ড পুঁতি সরান।
জপমালা চপারঅপসারণ ধাতু নিষ্পত্তি।
7। আকার / পুনর্নির্মাণ বিভাগ
ফাংশন: বাইরের ব্যাস, বৃত্তাকার বা চূড়ান্ত বর্গ/আয়তক্ষেত্রের শেপিংয়ের সঠিক মাত্রা।
সরঞ্জাম:
সাইজিং স্ট্যান্ড: সুনির্দিষ্ট রোল চাপ প্রয়োগ করুন।
তুর্কের মাথা (বর্গ/আয়তক্ষেত্রাকার টিউবগুলির জন্য): চারদিকে চাপ প্রয়োগ করে।
সামঞ্জস্য: রোলগুলি ম্যানুয়ালি বা সার্ভো হতে পারে - মডেলের উপর নির্ভর করে সামঞ্জস্য করা।
8। কাটা বিভাগ
প্রকারগুলি:
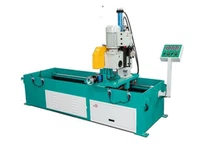
উড়ন্ত ঠান্ডা সা: টিউব চলমান, উচ্চ নির্ভুলতা, পরিষ্কার প্রান্ত যখন কাটা হয়।
ঘর্ষণ দেখেছি: অর্থনৈতিক, রাউগার প্রান্ত, বেসিক টিউবগুলির জন্য ব্যবহৃত।
অরবিটাল কাট অফ: পাতলা - প্রাচীরযুক্ত বা যথার্থ টিউবগুলির জন্য (যেমন, টিগ - ld ালাই)।
অটোমেশন: আধুনিক মিলগুলি সিএনসি - নিয়ন্ত্রিত ফ্লাইং কাটিং সিস্টেমগুলি লাইন গতির সাথে সিঙ্ক্রোনাইজড ব্যবহার করে।
9। টেবিল এবং স্রাব আউট - চালান
টিউবগুলি একটি রান - আউট কনভেয়র বা টেবিলের উপরে বের করা হয়।
অন্তর্ভুক্ত থাকতে পারে:
দৈর্ঘ্য পরীক্ষা করা
সরলতা পরীক্ষা
পৃষ্ঠ পরিদর্শন
অতিরিক্ত কী উপাদান
| উপাদান | ফাংশন |
|---|---|
| সার্ভো মোটর এবং ড্রাইভ | নিয়ন্ত্রণ গঠন/ld ালাই গতি এবং নির্ভুলতা |
| পিএলসি + এইচএমআই | সম্পূর্ণ লাইন অটোমেশন এবং ফল্ট হ্যান্ডলিং |
| এডি কারেন্ট টেস্টার | ওয়েল্ডিং ত্রুটি বা অন্তর্ভুক্তি সনাক্ত করুন |
| বায়ু/তেল তৈলাক্তকরণ | রোলস এবং বিয়ারিংয়ের জীবন প্রসারিত করুন |
টিউব মিলের প্রকার
| প্রকার | বৈশিষ্ট্য |
|---|---|
| ERW টিউব মিল | উচ্চ - গতি, কার্বন/স্টেইনলেস স্টিল, সাধারণ প্রকার |
| টিগ টিউব মিল | নির্ভুলতা এবং ছোট - ব্যাস টিউবগুলির জন্য |
| এইচএফ যোগাযোগ ওয়েল্ডড টিউব মিল | পুরানো প্রকার, এখনও কিছু বাজারে ব্যবহৃত হয় |
| লেজার ওয়েল্ডড টিউব মিল | উচ্চ নির্ভুলতা, উচ্চ ব্যয় |
| সর্পিল টিউব মিল | বড় - ব্যাসের পাইপগুলির জন্য ব্যবহৃত (যেমন, তেল/গ্যাস) |
| বিরামবিহীন টিউব মিল | বিভিন্ন নীতি: ছিদ্র + দীর্ঘায়িত |
শিল্প দ্বারা অ্যাপ্লিকেশন
| শিল্প | টিউব ব্যবহার উদাহরণ |
|---|---|
| স্বয়ংচালিত | ক্লান্তি, চ্যাসিস, কাঠামোগত উপাদান |
| নির্মাণ | ভাস্কর্য, কাঠামোগত পাইপ, বেড়া |
| আসবাবপত্র | চেয়ার/ডেস্ক ফ্রেম, টেবিল সমর্থন করে |
| তেল ও গ্যাস | কেসিং পাইপ, এপিআই লাইন পাইপ |
| এইচভিএসি | শীতাতপনিয়ন্ত্রণ টিউবিং, হিট এক্সচেঞ্জার টিউব |
| চিকিত্সা | ছোট স্টেইনলেস টিউব (টিগ মিল ব্যবহার করে) |
| কৃষি | সেচ পাইপ, যন্ত্রপাতি ফ্রেম |
সাধারণ FAQs
প্রশ্ন 1। কীভাবে উচ্চ - ফ্রিকোয়েন্সি ওয়েল্ডিং টিউব মিলগুলিতে টিআইজি থেকে পৃথক হয়?
এইচএফআইডাব্লু দ্রুত, কার্বন স্টিলের জন্য উপযুক্ত; স্টেইনলেস এবং নির্ভুলতা টিউবগুলির জন্য টিগ ধীর তবে ক্লিনার।
প্রশ্ন 2। কোন কারণগুলি ওয়েল্ডের গুণমানকে প্রভাবিত করে?
স্ট্রিপ গুণমান, প্রান্ত প্রান্তিককরণ, ওয়েল্ডিং কারেন্ট/ফ্রিকোয়েন্সি, প্রেসার রোল ফোর্স, কুলিং রেট।
প্রশ্ন 3। একটি মিল উত্পাদন করতে পারে এমন টিউব আকারের পরিসীমা কী নির্ধারণ করে?
রোল ব্যাস, স্ট্যান্ডের সংখ্যা, প্রস্থ গঠন, ld ালাই শক্তি এবং কাটঅফ ক্ষমতা।
প্রশ্ন 4। একটি বৃত্তাকার টিউব মিল কি বর্গক্ষেত্র টিউব তৈরি করতে পারে?
হ্যাঁ। টিউবটি প্রথমে বৃত্তাকার গঠিত হয়, তারপরে সাইজিং বিভাগে পুনরায় আকার দেওয়া হয়।